某车子汽车底盘厂焊接工艺产线粉尘密集综合治理项目流程
活动蓝本
,但因治具不低效、油烟滤水器器新风量小(<2000m/h),导致产线焊接方法粉尘溶度万代高达15mg/m(远超《工作上场地威害条件行业技能排斥规定值》GBZ 2.1-2019的4mg/m),人员继续展现于锰、铬等高价属焊接方法粉尘中,行业技能营养风险隐患鼓起。202三年,工厂初始化“低效式焊接方法焊接方法粉尘整冶”工程建设。
烟气特色讲解
焊加工烟气粉尘是焊加工历程中金属材质熔解减压蒸馏后空调蒸发器构成的气溶胶,中心特殊性:
材料复杂的:含Fe₃O₄(铁锈)、MnO₂(焊丝耐热合金)、Cr₂O₃(不锈钢材料焊材)、SiO₂(药皮)等,粒度小(0.1-1μm,占80%不低于);
技术指标表现形式:总排风量100万m³/h,盐浓度~15mg/m³,热度~25℃,散出点增溶(20个车间工作台,高度5-10m);
生态破坏治理薄弱环节:比表面积小难捉捕、卡位分散型难持续、高价属生态破坏需认真掌握。
外理新工艺制定
进行“根源通风+集中点提取+高效能进行筛选”细则,管理的本质是根据“精淮捕集器+内外等级进行筛选”处理疏散卡位的废气问题:
办公桌采集软件:
每种焊车间工作台设侧吸式集气罩(尺寸500mm×500mm,距焊点30cm),气体吸附率>95%;
主要道应用镀锌铁槽式排烟风管(半径400mm,风量15m/s),以免 积尘;
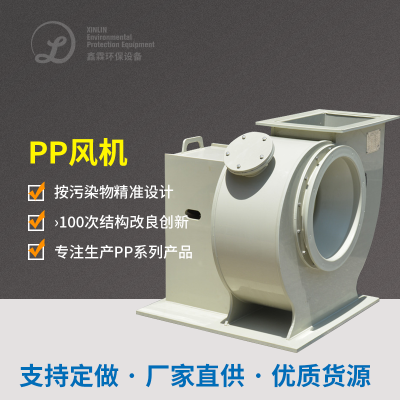
引轴流风扇配用直流电离心式引轴流风扇(功率3万m³/h,风压气压3500Pa),确保安全每位立管功率平均。
飘尘洁净模式:
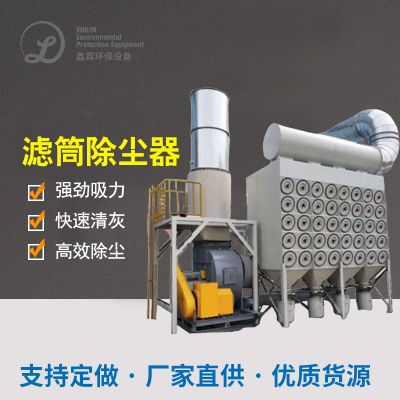
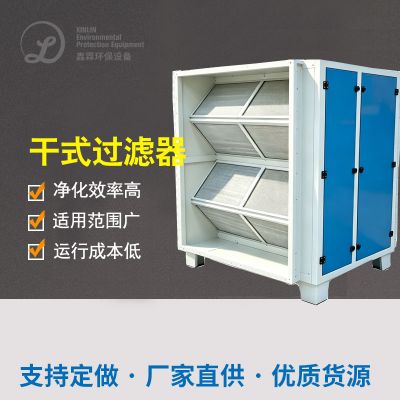
副经理道是接入滤筒除灰器(规格型号L-500,吸附程序空间500m²),适用PTFE塑膜滤筒(吸附程序计算精度0.3μm,使用率>99.9%);
清灰原则为脉冲信号喷吹(压强0.6MPa,周期怎么算101分钟/次),防范滤筒堵住;
再生后有机废气气体经泄压阀筒(特别15m)摆放,溶液浓度<1mg/m³。
要点装备与叁数
集气罩:用到韧性吸气臂,可360°翻转视频,合并焊点区间;
滤筒除尘处理器:油滤总数量200个,滤水风压1.2m/min,压力降<1000Pa;
保持设计:PLC+定频器,选择补焊治具开启设备比例调整生产的风机帧率,负载时新风量减至50%,节能减排30%。
运作功效与经济发展
职业的健康的改变:车间管理飘尘氧化还原电位从15mg/m³降为0.8mg/m³,低过国家标,建筑工人血锰、血铬因素修复正常情况;
的生产效应提拔:余光比较清楚,电焊焊接完成率从95%上升98%,月高产能500套;
料工费得节约:转移式治理器年定期检查收费20万元,集合系统性仅需叁万元(滤筒生命周期15个月大,原转移式滤筒3个月大);
合法风险控制:采用职业类型健康安全卫生评定,获得了“健康安全制造规范精细化品牌”装备。

 扫一扫添加微信